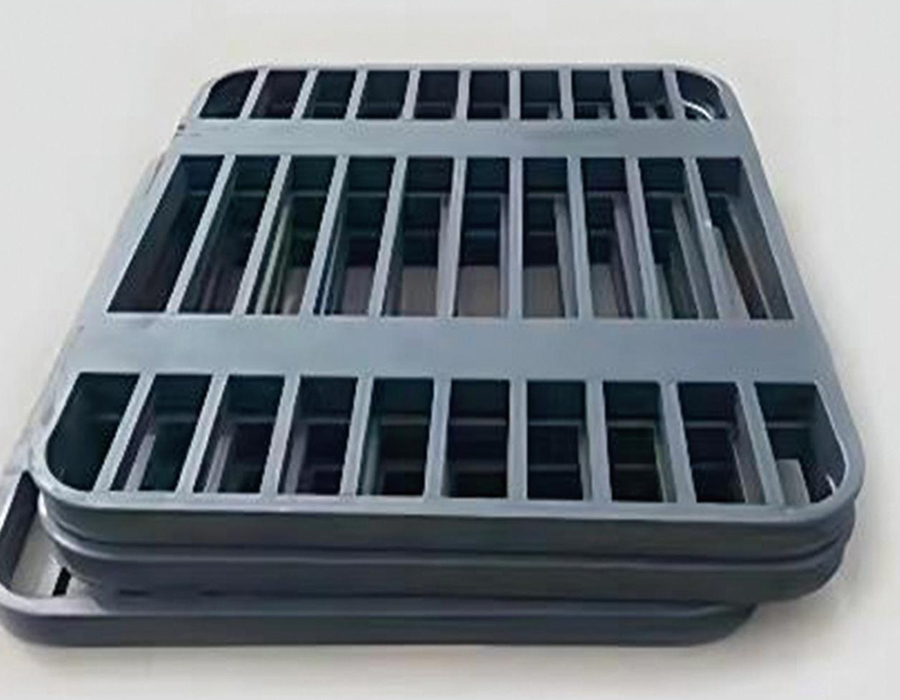
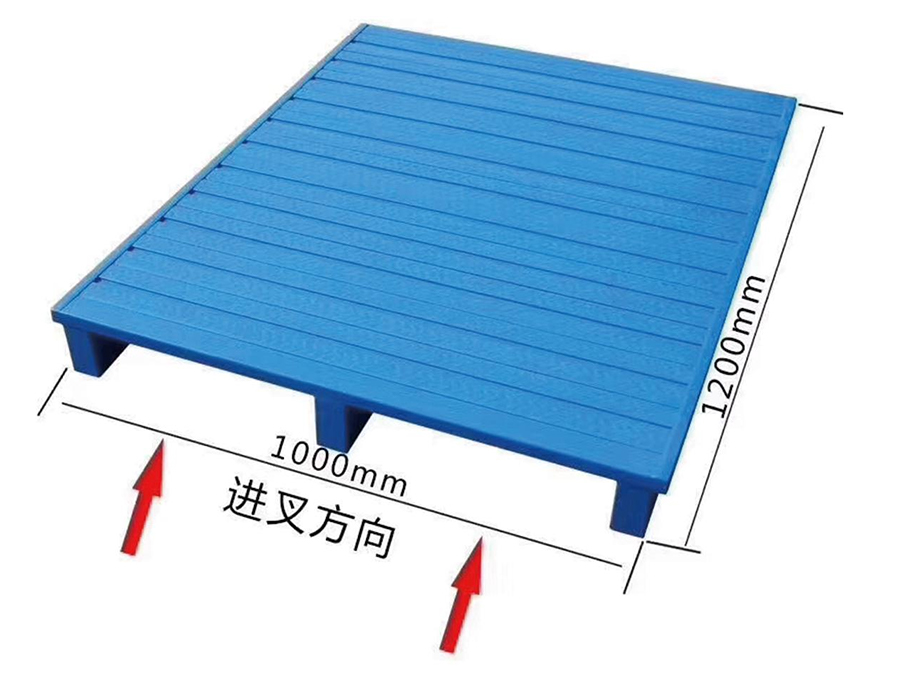
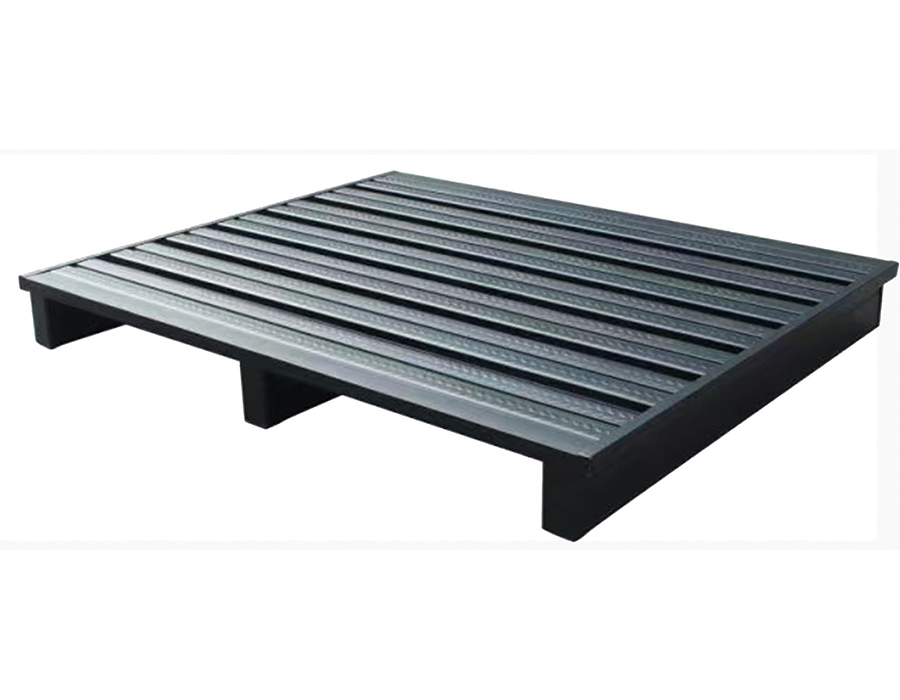
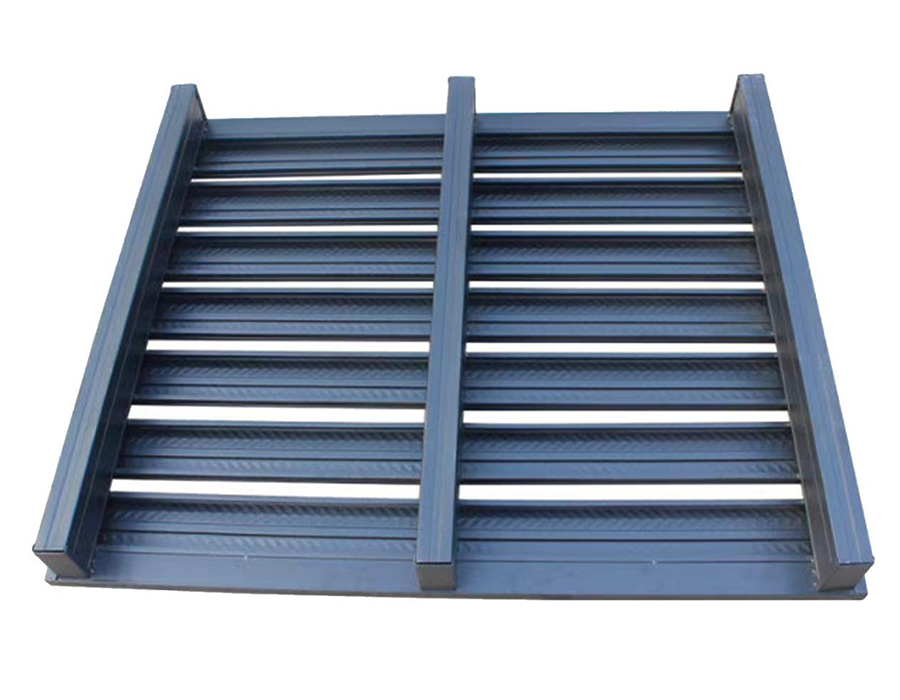
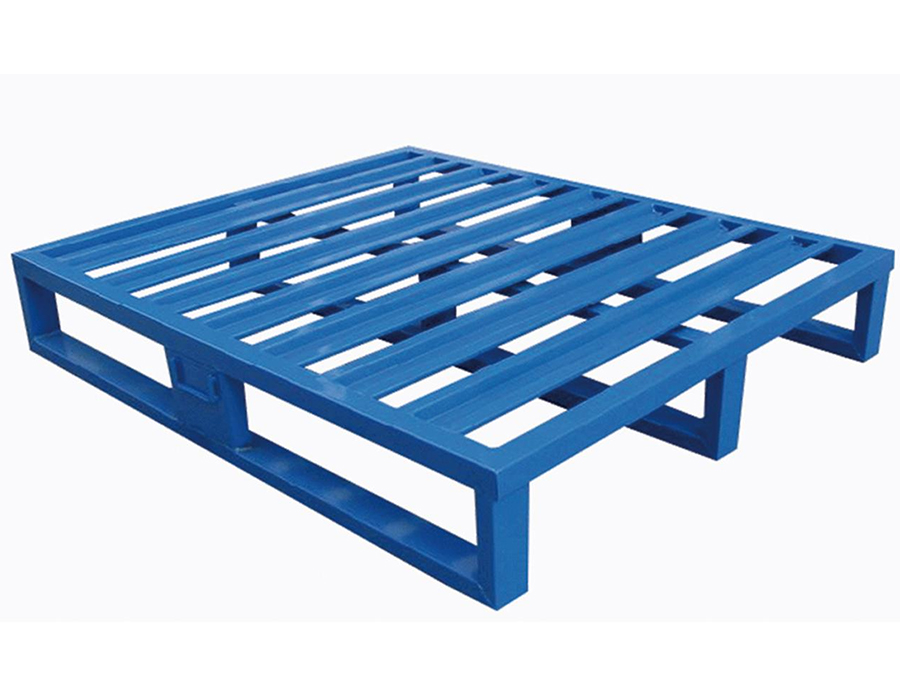
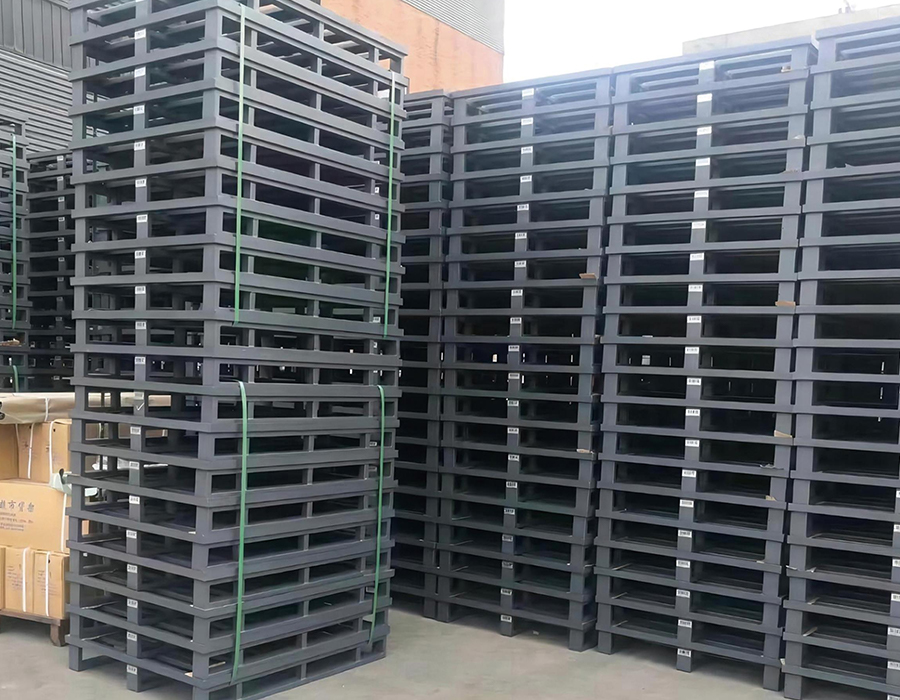
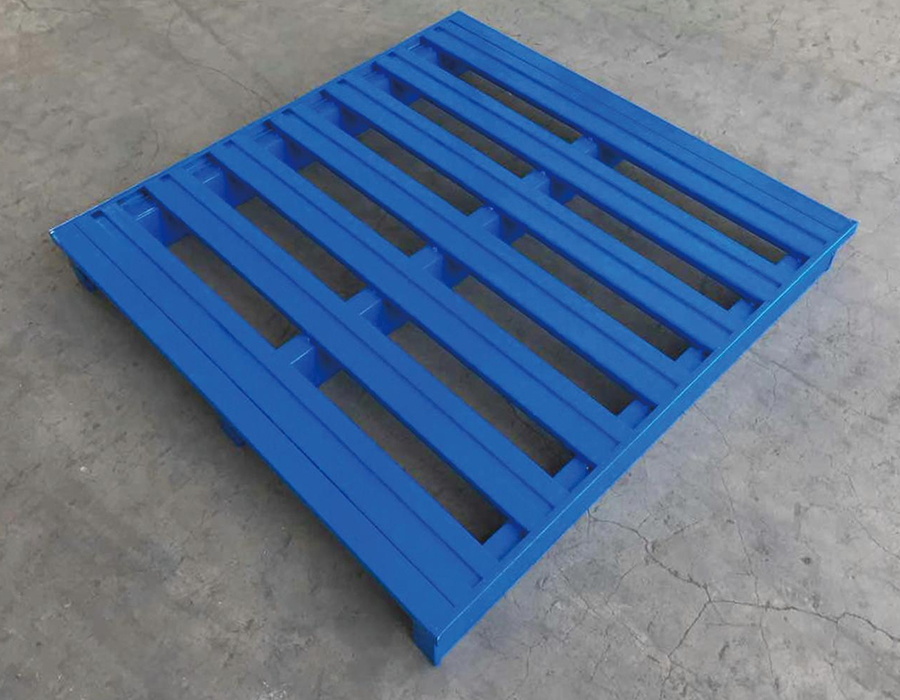
پالتهای فلزی از فولاد سازهای یا ورق فولادی گالوانیزه ساخته میشوند که ظرفیت بار ثابت 5 تن در هر واحد، عمر مفید سه برابر پالتهای پلاستیکی و ده برابر جایگزینهای چوبی و هزینه کل مالکیت به میزان قابلتوجهی پایینتر تحت شرایط حمل و نقل مکانیکی فشرده و با فرکانس بالا در انبارهای صنعتی دارند.
ردپای استاندارد 1000 x 1200 x 125 میلی متر کاملاً با سیستم های قفسه بندی معمولی و مشخصات لیفتراک سازگار است. سطح عرشه ضد لغزش از جابجایی بار در حین جابجایی جلوگیری می کند و طراحی ورودی لیفتراک از ورود چهار طرفه یا دو طرفه پشتیبانی می کند تا طیف گسترده ای از تنظیمات تجهیزات جابجایی را در خود جای دهد.
استحکام فولادی برتر و پرداخت سطح با کیفیت بالا، عملکرد باربری و خواص ضد لغزش را ارائه میکند که از محصولات رقیب با درجه مواد معادل فراتر میرود، با سازگاری همهکاره در برنامههای انباشته کف، ذخیرهسازی قفسهبندی و چرخش حمل و نقل برای عمر طولانی و قابل اعتماد.
به طور گسترده در تولیدات سنگین، مواد شیمیایی، تولید فولاد، مونتاژ خودرو، و تأسیسات لجستیکی در مقیاس بزرگ استفاده می شود - انتخاب ارجح برای انبارهای خودکار و عملیات مکانیزه که در آن دوام پالت و پایداری بار تحت حمل و نقل مکرر فرکانس بالا الزامات غیرقابل مذاکره است. .
انباری را در پایان یک شیفت کاری تصور کنید: پالتهای کالاهای تمامشده منتظر در محل دریافت، مواد...
ادامه مطلبهنگامی که یک لیفتراک یک پالت کامل را روی یک تیر قفسه میاندازد، سازه بیش از وزن ساکن دریافت می...
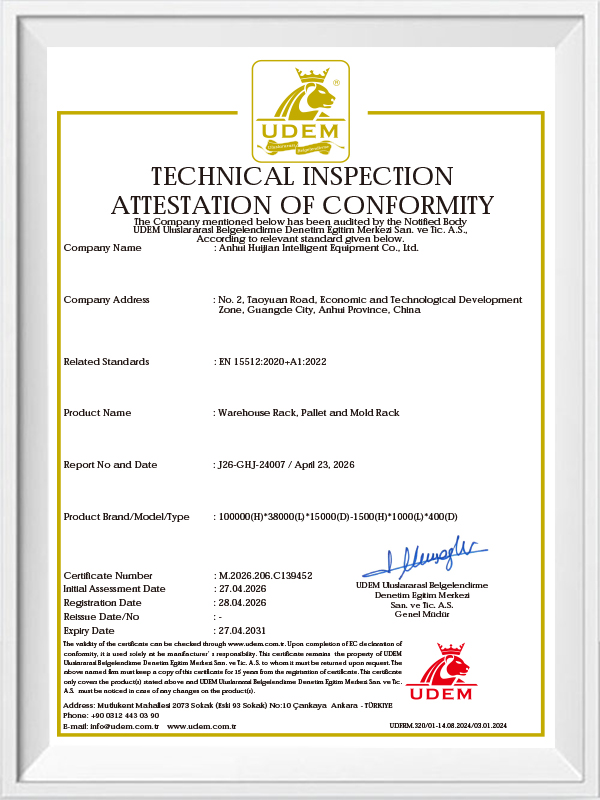
ادامه مطلبAnhui Huijian Intelligent Equipment Co., Ltd. اخیراً از هیئتی متشکل از نمایندگان یک شرکت آلمانی ا...
ادامه مطلبچرا قفسه های قالب یک ابزار اصلی جریان کار هستند؟ در هر محیط تولیدی که به قالبها متکی اس...
ادامه مطلبقفسه بندی بدون پیچ و مهره سبک چیست؟ قفسه بندی بدون پیچ و مهره سبک نوعی قفسه ذخیرهسازی ا...
ادامه مطلبپالت های فولادی قابل انباشته با استفاده از یکی از سه روش اصلی ساخت و ساز - عرشه مهر و موم شده با پایه های لوله جوش داده شده، قاب ساختاری کاملاً جوش داده شده با مش یا عرشه گریتینگ، و مونتاژ پروفیل رول شکل با اتصالات پیچ و مهره شده یا جوش داده شده تولید می شوند. هر روش یک مسیر بار داخلی متفاوتی ایجاد می کند که پیامدهای مستقیمی برای نحوه انتقال بارهای نقطه ای از کالاها، قلاب لیفتراک و نیروهای انباشته از طریق ساختار پالت دارد.
پالت های عرشه مهر شده تنش را در محل اتصال بین سطح صاف عرشه و ستون های پا متمرکز می کنند. اگر گیج فولادی عرشه برای کاربرد کافی نباشد، تحت بارهای نقطه بالا - مانند پایه ماشین یا بلوک موتور که روی یک ردپای کوچک قرار دارد - عرشه های مهر و موم شده می توانند شکستگی های تنشی را در اطراف ناحیه جوش ساق ایجاد کنند. حداقل گیج عرشه 3.0 میلی متر با جوش محیطی پیوسته به قاب پایه آستانه عملی برای استفاده صنعتی متوسط تا سنگین است. پالتهای قاب ساختاری کاملاً جوش داده شده بارها را به طور یکنواختتر از طریق خود اعضای قاب توزیع میکنند و آنها را در برابر بارهای غیرمستقیم تحمل میکنند. عرشه توری یا توری در این طرحها در درجه اول یک سطح پشتیبانی محصول است تا یک عنصر ساختاری، به این معنی که برای کالاهای کوچک یا نامنظم که ممکن است تغییر شکل داده یا از طریق دهانههای بزرگ بیفتند، اندازه دهانه مش را انتخاب کنید.
مونتاژهای پروفیل رول شده بهترین نسبت استحکام به وزن را ارائه می دهند که هندسه پروفیل به خوبی مهندسی شده باشد - یک رانر مقطع کلاهی یا جعبه جعبه سفتی خمشی بالایی را با فولاد کمتر نسبت به یک صفحه مسطح معادل بدست می آورد. در Huijian، مرکز تحقیق و توسعه ما به طور خاص بر روی بهینهسازی پروفیل برای تجهیزات انبار تمرکز دارد و همان منطق مهندسی که در طراحی تیر قفسهبندی ما اعمال میشود، نحوه رویکرد ما به کارایی ساختاری در ساخت پالتهای فولادی را نشان میدهد.
مکانیسم انباشتگی ویژگی است که بیشتر خانواده پالت های فولادی را از یکدیگر متمایز می کند و انتخاب بین سیستم های پست ثابت، قابل جابجایی و جمع شدنی پیامدهای عملیاتی قابل توجهی دارد که بسیار فراتر از ارتفاع ذخیره سازی است.
پایه های گوشه ثابت به طور دائم به قاب پالت جوش داده می شوند و بالاترین استحکام را برای انباشته شدن فراهم می کنند. زمانی که ارتفاع انباشته ثابت است، کالاها همیشه با همان الگوی بار روی هم چیده میشوند، انتخاب مناسبی هستند و پالتها منحصراً توسط لیفتراک جابجا میشوند – چون پستهای ثابت را نمیتوان برای تودرتو در حالت خالی برداشت، آنها هزینه لجستیک بازگشت قابل توجهی را ایجاد میکنند. یک پشته از چهار پالت پست ثابت بارگذاری شده، همان سطح کف را به عنوان یک پالت اشغال می کند. پشته ای از چهار پالت خالی پست ثابت نیز همان سطح زمین را اشغال می کند، اما به فضای عمودی بسیار بیشتری نسبت به یک سیستم پست تاشو یا متحرک معادل که مسطح برگردانده می شود، نیاز دارد. در یک عملیات با حجم بالا که صدها پالت خالی را از طریق یک زنجیره تامین به عقب برمی گرداند، این تفاوت در تراکم انباشته خالی مستقیماً به نرخ استفاده از کامیون و هزینه های حمل و نقل ترجمه می شود.
پایه های قابل جابجایی به سوکت های گوشه ای روی عرشه پالت وارد می شوند و با قفل های پین، گیره های اصطکاکی یا یقه های پیچ محکم می شوند. هنگام جداسازی، عرشه پالت و پست ها را می توان به صورت مسطح روی هم قرار داد و ارتفاع خالی یک پشته چهار واحدی را از تقریباً 1600-1800 میلی متر به کمتر از 400 میلی متر کاهش داد - کاهش 75-80٪ در فضای ذخیره سازی عمودی برای خالی ها. مبادله سختی اتصال است: اتصال پست به سوکت درجه ای از حرکت را ایجاد می کند که پایداری کلی انباشته شدن را کاهش می دهد، به ویژه تحت نیروهای جانبی در طول حمل و نقل. مشخص کردن سوکت های پست با حداقل عمق درگیری 60 میلی متر و مکانیسم قفل مثبت به جای حفظ اصطکاک به تنهایی این خطر را کاهش می دهد.
سیستمهای پالت فولادی تاشو از قابهای جانبی لولایی استفاده میکنند که در صورت خالی بودن، روی پایه تا میشوند. آنها بهترین چگالی بازگشت خالی را ارائه می دهند اما مکانیسم های لولای پیچیده تری دارند که در محیط های حمل و نقل خشن در معرض آسیب هستند. سایش پین لولا نگرانی اصلی نگهداری طولانی مدت است. مشخص کردن پین های لولای فولادی سخت شده و طراحی برای جایگزینی آسان زمینه، عمر مفید را به میزان قابل توجهی افزایش می دهد. برای عملیاتی که هم به استحکام انباشته بارگذاری شده و هم به بازگشت خالی کارآمد نیاز دارند، سیستم های جمع شونده با مجموعه های لولای تقویت شده بهترین سازش مهندسی را نشان می دهند.
درمان سطحی صحیح برای a پالت های فلزی به شدت به محیط عملیاتی بستگی دارد - نه فقط فضای داخلی انبار، بلکه چرخه کاملی که پالت طی می کند، از جمله قسمت های فضای باز، حمل کانتینر، انبار سرد و هرگونه قرار گرفتن در معرض مواد شیمیایی یا شستشو. درمانی که به اندازه کافی در یک مرکز توزیع خشک انجام می شود ممکن است ظرف چند ماه در یک محیط پردازش مواد غذایی یا لجستیک ساحلی شکست بخورد.
| درمان | ضخامت معمولی | مقاومت در برابر اسپری نمک | محیط های مناسب | محدودیت های کلیدی |
| پوشش پودری الکترواستاتیک | 60-100 میکرومتر | 500-800 ساعت | رطوبت خشک/نور محیط داخلی | تراشه روی لبه های ضربه ای؛ بازیابی ضعیف خراش |
| گالوانیزه گرم | 45-85 میکرومتر روی | 1500-2000 ساعت | فضای باز، سردخانه، شستشو | تنوع تحمل ابعادی؛ سنگین تر |
| سیلر الکتروگالوانیزه | سیلر روی 8 تا 15 میکرومتر | 300-500 ساعت | رطوبت متوسط داخل ساختمان | لایه نازک روی؛ مناسب بودن محدود در فضای باز |
| روکش پرایمر اپوکسی | 120-180 میکرومتر کل | 800-1200 ساعت | قرار گرفتن در معرض مواد شیمیایی، مواد غذایی مجاور | هزینه برنامه بالاتر؛ نیاز به آماده سازی انفجار دارد |
| فولاد لخت (روغن خورده) | — | <100 ساعت | فقط استفاده کوتاه مدت در داخل ساختمان | به سرعت زنگ می زند؛ برای بیشتر کاربردهای لجستیکی نامناسب است |
یکی از عواملی که اغلب نادیده گرفته می شود، لبه و درز جوش است. لبه های برش و مناطق جوش اولین مکان هایی هستند که در آن خوردگی شروع می شود زیرا چسبندگی پوشش در زوایای تیز و مناطق تحت تأثیر حرارت ضعیف ترین است. تعیین حداقل ضخامت پوشش در لبه ها - معمولاً به حداقل 60٪ ضخامت سطح صاف برای باقی ماندن پس از اجرا نیاز دارد - و اطمینان از هموار شدن پاشش جوش قبل از عملیات، شاخص های کیفیتی هستند که پالت های بادوام را از پالت هایی که لکه های زنگ زدگی را در سال اول کار نشان می دهند متمایز می کند.
ابعاد جیب تین پالت فولادی در سراسر صنعت استاندارد نشده است، و عدم تطابق بین هندسه پاکت پالت و ابعاد تین لیفتراک منبع قابل توجهی از آسیب های عملیاتی و ناکارآمدی حمل و نقل است. ابعاد اصلی که باید مشخص شوند عبارتند از: عرض و ارتفاع دهانه جیب، طول کانال قلاب (عمق داخل پالت)، و فاصله بین بالای تیغه و سطح زیرین سطح عرشه.
لیفتراکهای تعادل استاندارد معمولاً از بندهایی با عرض 100 تا 125 میلیمتر و ضخامت 35 تا 45 میلیمتر استفاده میکنند. یک جیب قلاب با عرض داخلی 130 میلیمتر و ارتفاع داخلی 50 میلیمتر، فضای کافی برای ورود و خروج بدون بازی جانبی بیش از حد را فراهم میکند که به پالت اجازه میدهد در حین بلند کردن جابجا شود. با این حال، کامیونهای دستی – که معمولاً در محیطهای قفسهبندی با راهروهای باریک استفاده میشوند – اغلب دارای فاصلههای پهنتر و پروفیلهای قلاب متفاوت هستند. هنگامی که پالت های فولادی برای استفاده در یک ناوگان ترکیبی از تجهیزات جابجایی در نظر گرفته می شوند، طراحی جیب هایی با هندسه لاستیک کامیون با دسترسی وسیع تر به جای هندسه تین موازنه، از مشکل رایج تین های دستی کامیون که از نظر فنی وارد جیب می شوند اما تحت بار با دیواره های جانبی جیب تماس می گیرند و به جای نگهدارنده بار، بر روی قاب جیب فشار وارد می کند، جلوگیری می کند.
پالتهای ورودی چهار طرفه - که در آن محفظههای قلابی در هر دو محور اجرا میشوند - یک پیچیدگی ساختاری ایجاد میکنند: تقاطع جیب متقاطع، پشتیبانی عرشه را در ناحیه مرکزی پالت کاهش میدهد، که دقیقاً در جایی است که گشتاورهای خمشی تحت بارهای توزیع یکنواخت بالاترین میزان است. پالتهای فولادی ورودی چهار طرفه مهندسی شده با یک ستون مرکزی تقویتشده که بین تقاطعهای جیبی قرار دارد، جبران میشود. بررسی اینکه آیا این تقویتکننده وجود دارد، یک بررسی میدانی سریع است که پالتهای چهار طرفه ساختاری سالم را از پالتهایی که پس از استفاده متوسط باعث افتادگی عرشه میشوند متمایز میکند.
یک فرض اشتباه رایج در انباشته پالت فولادی این است که بار دینامیکی نامی در هر پالت به طور یکسان برای هر واحد در یک پشته اعمال می شود. در واقع، پالت پایینی در هر ستون انباشته بارهای تجمعی را از تمام واحدهای بالای آن تحمل میکند - و نحوه انتقال این بارها از طریق پستها یا قابها، غلظتهای تنش را در نواحی گوشهای معرفی میکند که میتواند از تحمل بار نقطهای عرشه فراتر رود، حتی زمانی که وزن کل در محدوده رتبهبندی هر پالت باشد.
یک دسته پالت با چهار ارتفاع را در نظر بگیرید که هر کدام تا 800 کیلوگرم بارگذاری شده اند. پالت پایینی 3200 کیلوگرم بار روی هم را حمل می کند که به طور کامل از طریق چهار نقطه تماس پست گوشه ای منتقل می شود. اگر هر سطح تماس 50×50 میلیمتر باشد، فشار نامی باربری در هر نقطه تماس 3200 کیلوگرم ÷ 4 نقطه تماس ÷ 0.0025 متر مربع = 3200 کیلو پاسکال است - بسیار بالاتر از آنچه که اکثر پوششهای کف انبار و برخی مخلوطهای بتنی میتوانند بدون آسیب سطحی و تنش متمرکز قابل توجهی در ناحیه گوشه گوشه پایین تحمل کنند. به همین دلیل است که رتبه بندی بار انباشته در مشخصات معتبر جدا از رتبه بندی بارهای تک واحدی بیان می شود و به همین دلیل است که رقم ظرفیت انباشتگی معمولاً در هر واحد کمتر از رتبه بار یک طبقه است.
هنگام برنامهریزی پیکربندیهای انباشته، همیشه بار انباشتگی اعلام شده سازنده را بدست آورید - نه بار دینامیکی هر قفسه - و ضریب ایمنی حداقل 1.25× را برای محیطهایی اعمال کنید که ممکن است پشته ضربههای جزئی ناشی از عبور لیفتراکها یا لرزش ماشینهای مجاور را تجربه کند. تیم فنی ما در Huijian راهنمایی پیکربندی انباشته را به عنوان بخشی استاندارد از فرآیند مشخصات محصول ارائه میکند و به مشتریان کمک میکند از سناریوهای انباشتگی بیش از حد که هم یکپارچگی پالت و هم ایمنی کف را به خطر میاندازد، اجتناب کنند.
پالتهای فولادی عمر مفیدی دارند که چندین برابر جایگزینهای چوبی هستند، اما دستیابی به این طول عمر به جای عملیات اجرا تا خرابی، نیازمند یک پروتکل بازرسی و نگهداری ساختاریافته است. متداولترین حالتهای خرابی در پالتهای فولادی با سرویس طولانی، قبل از اینکه باعث افت بار یا حوادث حمل و نقل شوند، قابل پیشبینی و تشخیص هستند.
ایجاد یک سیستم برچسبگذاری شناسه پالت - حتی یک شماره مهر ساده روی هر واحد - سوابق تعمیر و نگهداری را قادر میسازد تا به پالتهای جداگانه گره بخورد و شناسایی زودهنگام واحدهای با خرابی بالا و بررسی اینکه آیا علت نقص تولید، یک ایستگاه حمل و نقل خاص یا یک نوع محصول خاص در حال ذخیرهسازی است، ممکن میشود.
تیم حرفه ای ما
آماده حمایت از شما است.


 سازندگان قفسه های ذخیره سازی انبار